
 English
 简体中文
적재된 트레일러를 당기는 6x4 트랙터는 아침 마당에서 드럼이 차갑든 긴 산을 내려간 후 뜨거워지든 관계없이 모든 바퀴 위치에서 예측 가능한 동일한 정지 토크가 필요합니다. 교체용 브레이크 슈 라이닝을 잘못된 마찰 계수로 장착한 경우 첫 번째 불만 사항은 대개 모호합니다. 긴 브레이크 페달 이동 거리, 한 번의 따뜻한 드럼 또는 몇 주 이내에 라이닝이 윤이 납니다. 근본 원인이 라이닝 두께나 자동 느슨함 조정 장치인 경우는 거의 없습니다. 안감재료의 마찰계수입니다.
마찰계수(μ)는 브레이크 슈 라이닝 성능에 가장 영향력 있는 단일 매개변수입니다. 이는 액츄에이터가 생성할 수 있는 제동 토크의 양, 드럼 온도가 상승함에 따라 토크가 얼마나 빨리 감소하는지, 라이닝과 드럼이 마모되는 속도를 결정합니다. 잘못하면 아무리 주의 깊게 설치하거나 고급 하드웨어를 사용해도 브레이크가 고칠 수 없습니다.
브레이크 라이닝에 대해 실제로 측정되는 마찰 계수는 무엇입니까?
마찰 계수는 라이닝과 드럼 경계면에서 생성된 접선력과 드럼에 대해 라이닝을 누르는 수직 힘 사이의 비율입니다(μ = F/N). 고정된 물리적 상수가 아닙니다. 동일한 제제라도 온도, 슬라이딩 속도, 접촉 압력, 드럼 표면 마감 및 습도에 따라 다른 값을 제공할 수 있습니다.
견고한 드럼 브레이크의 경우 실용적인 라이닝의 공칭 계수는 0.35~0.45이며, 많은 유럽 OE 사양은 0.38~0.42 대역에 속합니다. 콜드 벤치 테스트에서 라이닝 비율이 0.40이지만 드럼 표면이 대략 350°C를 지나면 0.28로 떨어지면 브레이크는 더 이상 공압 회로가 설계된 토크를 생성하지 않습니다. 운전자가 더 세게 밀지 않으면 전자 시스템이 보상하여 나머지 브레이크가 과부하됩니다. 그렇기 때문에 숙련된 함대는 마찰을 단일 숫자가 아닌 곡선으로 읽습니다. 해당 곡선을 평가하기 전에 브레이크 라이닝과 브레이크 슈가 어떻게 함께 작동하는지 이해하는 것이 유용합니다. 라이닝은 슈가 드럼 어셈블리 내부로 이동하는 동안 마찰을 생성하기 때문입니다.
마찰 문자 코드와 그 의미
문제를 관리하기 쉽게 유지하기 위해 라이닝 등급은 SAE J661 및 유사한 ECE R90 규칙에 따라 두 글자 코드로 표현됩니다. 첫 번째 글자는 정상(냉각) 단계의 마찰을 나타내고 두 번째 글자는 뜨거운 단계를 나타냅니다. EE 등급(두 단계 모두에서 0.35~0.45)은 일반적인 고강도 선택입니다. FF 등급(0.45~0.55)은 더욱 공격적인 콜드 바이트를 제공하지만 추가 열을 관리할 수 있는 드럼과 라이닝 조합이 필요합니다. 더 높은 글자를 쫓는다고 자동으로 업그레이드되는 것은 아닙니다.
명목 등급이 충분하지 않은 이유
두 글자 코드는 광대역이며 보장되지는 않습니다. 동일한 코드가 찍힌 두 개의 라이닝은 매우 다른 페이드 슬로프와 복구 동작을 나타낼 수 있습니다. 수익을 창출하는 트럭에 중요한 것은 전체 마찰 곡선입니다. 즉, 차가운 값, 온도 상승에 따른 동작, 퇴색이 시작되는 지점, 냉각 후 재료가 얼마나 완전히 회복되는지입니다. 인쇄된 코드는 물질이 어느 구역에 있는지만 알려줍니다.
Burnish는 또한 겉보기 계수를 이동시킵니다. 실제 마찰이 안정화되기 전에 새 라이닝이 드럼에 안착되어야 합니다. 두 표면이 동일한 반경을 공유할 때까지 접촉은 좁은 밴드에 집중되고 국부적인 온도는 급상승하며 유효 마찰은 재료의 정격 값 아래에 위치합니다.
마찰계수가 실제 정지 성능을 어떻게 변화시키는가
정지 토크 및 작동 요구
드럼 브레이크의 제동 토크는 대략 마찰 계수에 작동력과 드럼 반경을 곱한 값에 비례하며, S-캠이나 웨지 구조에서 추가 이득을 얻습니다. μ를 0.35에서 0.45로 높이면 동일한 공기압에서 거의 28% 더 많은 토크가 생성됩니다. 이는 자유로운 성능처럼 들리지만 실제 비용이 발생합니다. 인터페이스에서 더 많은 열이 발생하고 마찰 재료 내부의 더 높은 응력이 발생하며 드럼 마모가 더 빨라집니다.
열 페이드, 회복 및 브레이크 균형
매번 정지할 때마다 차량의 운동 에너지가 라이닝-드럼 경계면에서 열로 변환됩니다. 라이닝의 역할은 온도가 상승함에 따라 마찰을 계속 전달하는 것입니다. 수지 기반 재료는 과열되면 부드러워지고 산화됩니다. 이것이 바로 마찰 코드의 고온 문자가 냉상 문자만큼 중요한 이유입니다. 열적으로 안정적인 라이닝은 고온 위상 계수를 저온 값과 동일한 대역 내로 유지하므로 운전자가 경사면 중간에서 갑자기 다른 브레이크 느낌을 발견하지 않습니다.
마찰도 축 전체에서 일치해야 합니다. 0.42의 왼쪽 신발과 0.32의 오른쪽 신발은 급제동, 불균일한 드럼 온도, 더 열심히 작업하는 측면의 조기 마모에서 당김을 생성합니다. 다중 차축 그룹에서 일치하지 않는 마찰 코드는 비상 정지 중에 차축 사이의 제동 기여도를 이동시키며, 이로 인해 차량이 FMVSS 121 정지 거리 요구 사항을 준수하지 못하게 될 수 있습니다.
마찰 대 마모의 균형
마찰이 높다고 해서 더 좋은 것은 아닙니다. 이는 다른 공학적 결과를 의미합니다. 동일한 작동력에서 높은 μ 라이닝은 정지당 더 많은 열을 발생시키고 회전할 때마다 더 많은 드럼 재료를 제거합니다. 마찰층을 통해 전달되는 전단 응력이 증가하기 때문에 라이닝 자체도 더 빨리 마모됩니다. 낮은 μ 라이닝은 드럼에 더 부드럽지만 동일한 토크를 생성하기 위해 더 많은 힘을 요구합니다. 이는 공기 시스템이 미미하거나 느슨한 조절 장치가 마모되었거나 차량이 최대 부하 근처에서 작동할 때 문제가 됩니다.
가장 높은 운영 비용은 일반적으로 불일치에서 비롯됩니다. 페이드를 수정하기 위해 OE 사양보다 더 높은 마찰을 장착한 라이닝은 윤이 나고 드럼에 점수를 매기고 조기에 마모됩니다. 저마찰 사양은 매 사이클마다 브레이크가 열 과부하 상태로 구동되지 않기 때문에 종종 이 사양보다 오래 지속됩니다. 조달 관점에서 보면 가장 저렴한 라이닝이 가장 저렴한 브레이크인 경우는 거의 없습니다. 실제 μ의 0.05 감소는 적재된 차량의 정지 거리가 측정 가능한 증가로 나타나는 경우가 많습니다.
| 마찰밴드 | 일반적인 근무 패턴 | 마모 및 열적 거동 | 작동 요구 |
|---|---|---|---|
| 0.30~0.35 | 직선 노선, 정속 고속도로 노선 | 라이닝 및 드럼 마모가 느려지고 작동 온도가 낮아집니다. | 더 높음; 필요한 토크에 도달하려면 완전한 공압력이 필요합니다. |
| 0.38–0.42 | 혼합 지역 운송, 표준 OE 사양 | 균형 잡힌 마모, 적당한 열 부하 | 균형 잡힌; S캠 브레이크의 가장 일반적인 설계 포인트 |
| 0.45~0.55 | 직업적, 가파른 성적, 반복되는 무거운 짐 | 드럼 표면이 거칠면 마모가 빨라지고 드럼 긁힘 위험이 높아집니다. | 정지당 더 낮지만 열 제어가 중요한 요소가 됩니다. |
듀티 사이클에 대한 마찰 수준 선택
선택은 브레이크를 개선하려는 야망이 아니라 원래 라이닝에 찍힌 OE 마찰 코드로 시작되어야 합니다. 일정한 속도로 달리는 장거리 트럭은 정지할 때마다 발열이 적고 중간밴드 라이닝을 적용해 편안하게 생활할 수 있다. 직업용 차량(덤프 트럭, 믹서, 쓰레기 수거 트럭)은 반복적으로 무거운 운동 에너지를 방출합니다. 공칭 마찰이 카탈로그에서 가장 높은 수치가 아니더라도 고온 상태가 안정적으로 유지되는 제제가 필요합니다. 다음과 같이 문서화된 중간 마찰 옵션 4311 브레이크 라이닝 혼합된 지역 사용에 대한 좋은 참조점입니다. 표준 16.5인치 드럼이 장착된 차량의 경우 알려진 마찰 등급 내에서 유지하면 재고, 장착 및 운전자 교육이 단순화됩니다. 별도의 라이닝을 처리하는 것보다 전체 어셈블리를 교체하는 것을 선호하는 차량은 다음을 지정할 수 있습니다. 4707Q 라이닝 브레이크 슈 , 마찰재가 이미 부착되어 설치 준비가 완료된 상태로 도착합니다.
 맞춤형 4707Q 라이닝 브레이크 슈 OEM 제조업체, 수출업체, 회사 Zhejiang Bangchi Auto Parts Co., Ltd.는 중국 맞춤형 4707Q 라이닝 브레이크 슈 OEM 제조업체, 수출업체, 회사, 부품 번호: 4707Q 제품입니다... 제품보기 →
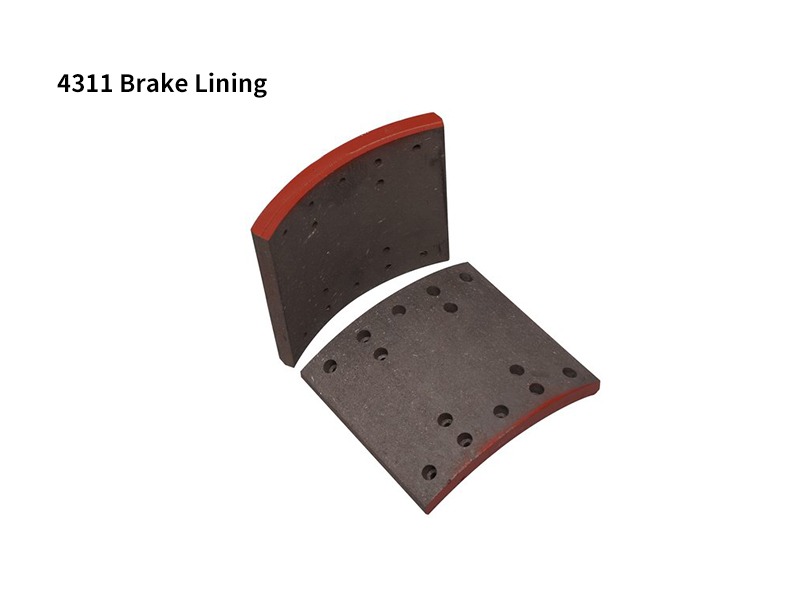 맞춤형 4311 브레이크 라이닝 OEM 제조업체, 수출업체, 회사 Zhejiang Bangchi Auto Parts Co., Ltd.는 중국 맞춤형 4311 브레이크 라이닝 OEM 제조업체, 수출업체, 회사, 부품 번호: 4311 브레이크 라이닝입니다... 제품보기 →
제조 일관성은 계수를 정직하게 유지합니다.
마찰계수는 공식화 및 공정 결과입니다. 수지 유형, 섬유 혼합, 흑연 및 금속 함량, 경화 온도 및 연삭이 모두 변화합니다. 이러한 변수를 일괄 처리할 수 없는 제조업체는 서비스 시 0.36과 같은 성능을 발휘하는 0.40 스탬프가 찍힌 라이닝을 배송합니다. 그렇기 때문에 진지한 구매자는 문자 코드뿐만 아니라 마찰 곡선과 배치 테스트 보고서를 요구합니다. 다음이 지원하는 통제된 조립 프로세스 IATF 16949 인증 브레이크 부품 제조 생산 실행 간에 예상할 수 있는 변동의 정도를 변경합니다.
문서화된 품질 시스템을 갖춘 공급업체는 알려진 동작을 갖춘 제품을 출시합니다. 는 4709 브레이크 라이닝 예를 들어 에는 문서화된 마찰 특성이 제공되므로 교체 주문이 첫 번째 주문처럼 작동합니다. 올바른 마찰 계수라도 최종 마모를 방지할 수는 없으므로 다음 사항을 숙지하십시오. 라이닝의 수명이 다했다는 징후 드럼이 손상되기 전에 교환 일정을 잡는 데 도움이 됩니다.
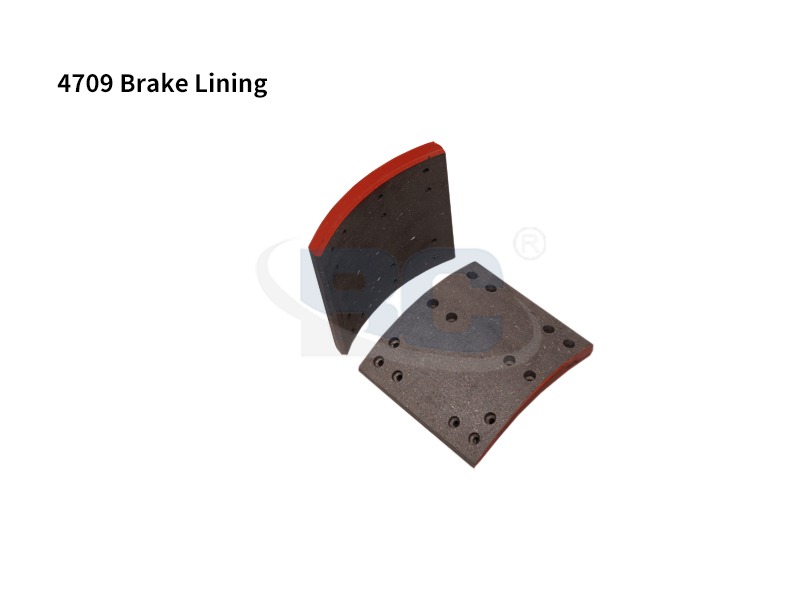 맞춤형 4709 브레이크 라이닝 OEM 제조업체, 수출업체, 회사 Zhejiang Bangchi Auto Parts Co., Ltd.는 중국 맞춤형 4709 브레이크 라이닝 OEM 제조업체, 수출업체, 회사, 부품 번호: 4707 브레이크 라이닝입니다... 제품보기 →
브레이크 슈 라이닝을 지정하는 실용적인 방법
브레이크를 재구축하거나 차량용 라이닝을 조달하거나 새 제품 라인을 검토하는 경우에도 동일한 원칙이 적용됩니다.
- 원래 라이닝에 찍힌 마찰 코드를 읽고 듀티 사이클이 실제로 변경되지 않는 한 동일한 등급을 유지하십시오.
- 단일 공칭 수치가 아닌 핫 페이드 및 복구 데이터를 포함한 전체 마찰 온도 곡선을 공급업체에 문의하십시오.
- 차축의 두 슈 모두에서 동일한 마찰 등급을 유지하고, 이상적으로는 동일한 브레이크 그룹의 모든 차축에서 동일한 마찰 등급을 유지하십시오.
- 드럼 표면을 검사하십시오. 거칠거나 갈라지거나 딱딱한 얼룩이 있는 드럼은 라이닝의 유효 마찰을 변화시킵니다.
- 제조업체의 품질 시스템과 테스트 문서를 확인하여 배치 일관성을 확인하십시오.
마찰계수는 마케팅 수치가 아닙니다. 이는 액추에이터, 드럼, 라이닝 및 도로 사이의 엔지니어링 링크입니다. 신중하게 선택하고 데이터로 검증하면 브레이크 슈 라이닝이 차량 설계 목적에 맞는 제동력, 사용 수명, 비용 프로필을 제공합니다.


